胺及科技:从胺类原料到成套装置的工程技术全景
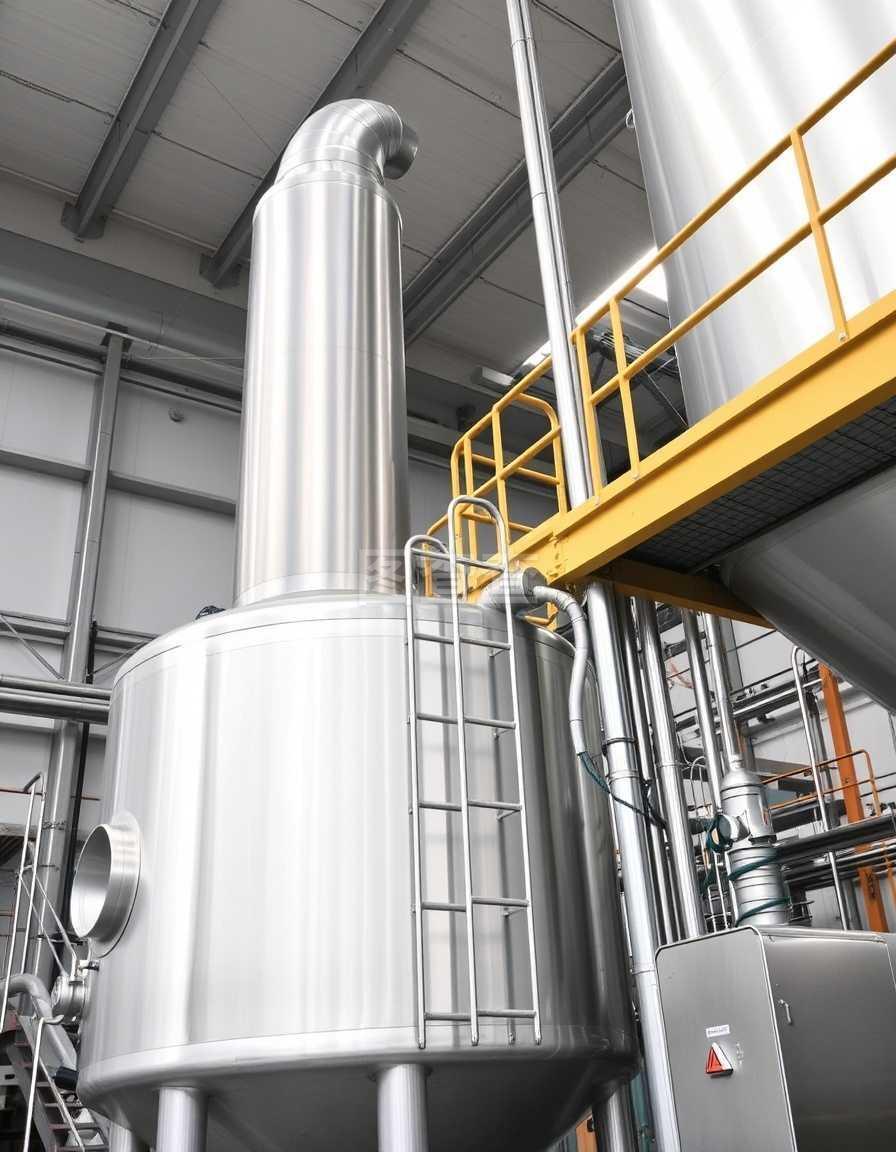
在化工、能源、环保与精细制造交叉的地带,胺类物质扮演着一种不太显眼却难以替代的角色。它们既是脱硫脱碳工艺中的吸收介质,也是农药、医药、表面活性剂和聚氨酯产业链上的关键中间体。围绕胺类物质形成的技术体系,涵盖原料合成、工艺设计、设备制造、仪器检测、成套集成与后期运维等多个环节。胺及科技所面对的,正是这样一条环节多、专业跨度大的产业链条。本文尝试从工程视角出发,梳理这条链条上的关键节点,为从事相关工艺设计、设备采购与运行管理的人员提供一份可对照的参考。
一、胺类化学品的应用版图与技术定位
胺类化合物的分子结构中含有氮原子,使其具备碱性、亲核性和与酸性气体反应的能力。这几个特性决定了它的主要工业去向:

- 气体净化:乙醇胺、甲基二乙醇胺等作为吸收剂,用于天然气、合成气、炼厂气中二氧化碳与硫化氢的脱除。
- 精细化工与医药中间体:各类脂肪胺、芳香胺是合成药物、染料、橡胶助剂的起始原料。
- 表面活性剂与日用化学:胺类衍生物在乳化、分散、缓蚀等场景中用量稳定。
- 水处理与金属加工:作为缓蚀组分、pH 调节剂和清洗配方中的功能添加剂。
不同去向对纯度和杂质谱的要求差异极大。气体净化用胺液更关注热稳定性盐含量与降解速率,而医药中间体则对同系物分离精度和残留溶剂有严格限制。这种差异会直接传导到上游的合成工艺与下游的分离设备选型上。
二、原料与半成品:工艺链的起点管理
胺类生产的起点通常是氨或胺的衍生物与醇、卤代烃、环氧化合物等原料的反应。原料端的波动往往被低估,实际上它决定了后续分离负荷的大小。
常见的原料与半成品管理要点包括:
- 液氨、环氧乙烷等原料的储运条件控制,避免水分和金属离子带入反应体系;
- 中间体半成品的存放周期管理,部分胺类易吸潮、易氧化,长期存放会改变批间一致性;
- 原料与半成品的取样代表性,尤其在黏度较高或易分层的物料中;
- 批次追溯记录与投料配比核算,为后续质量异常排查留下依据。
对于自建产线的企业而言,原料精制单元的投入常常比反应单元本身更能决定最终产品的市场定位。一套设计合理的前处理系统,可以减少后续精馏塔的理论板数要求,从而降低整体能耗。
三、核心设备与成套装置:吸收与再生的工程骨架
以胺法脱碳脱硫为例,一套完整的成套装置通常由吸收、再生、换热、过滤与补充几个功能段构成。每一段都有相对固定的设备组合。
吸收段的核心是吸收塔,内部配置填料或塔板,配套液体分布器、集液器与除沫装置。填料的选择需要在比表面积、压降和抗堵性能之间权衡,处理含尘或易结盐物料时,规整填料的优势往往不如大通道散装填料明显。
再生段以再生塔为主体,配合再沸器提供解吸热量。再沸器型式(热虹吸式、釜式、降膜式)对胺液降解程度有直接影响,温度控制过高会加速热稳定性盐的生成。
换热与过滤段包括贫富液换热器、胺液冷却器、活性炭过滤器与机械过滤器。换热器的结垢倾向与流速设计密切相关,流速偏低会导致局部滞流与沉积,偏高则增加冲刷腐蚀风险。
此外,装置中的机械部分还包括各类机泵、风机、真空系统以及阀门与管道组件。这些看似附属的配件,实际上承担着维持系统连续运行的任务,其可靠性往往决定了装置的开工率。
四、材料与零部件:决定装置寿命的隐性变量
胺液系统对材料的考验集中在两个方面:一是胺液本身的碱性环境,二是胺降解产物带来的腐蚀性。常见的材料选择思路如下:
- 碳钢用于贫胺液等腐蚀性相对温和的部位,但需控制流速并配合缓蚀措施;
- 不锈钢 304、316L 用于温度较高或富胺液区域,注意氯离子含量对点蚀的影响;
- 双相不锈钢与钛材用于关键换热面和高风险部位,成本较高但维护周期更长;
- 非金属衬里、聚四氟密封件用于泵阀配件与仪表接液部分,需关注溶胀与老化。
零部件层面的细节同样值得关注。垫片材质选型不当会造成微泄漏,长期积累形成腐蚀源;阀门内件的硬化处理决定了调节阀在含固体颗粒工况下的使用寿命;管道支吊架的布置影响热应力分布,进而影响法兰连接处的密封可靠性。
五、仪器与检测:把工艺状态变成可读数据
胺液系统一旦运行,最大的挑战不是设备本身,而是介质状态在缓慢变化。检测手段的价值就在于把这些缓慢变化量化出来。
常用的检测与仪器配置包括:
- 在线密度与浓度测量,用于判断胺液浓度是否偏离设计值;
- pH 与电导率监测,间接反映降解程度与热稳定性盐积累;
- 气相色谱与滴定分析,用于定期测定胺液组分与酸性气体负荷;
- 腐蚀挂片与在线腐蚀探针,用于评估系统腐蚀速率;
- 露点仪与气体分析仪,用于监控处理后气体的质量指标。
检测数据的意义在于建立趋势而非单点判断。一次异常读数可能来自取样误差,而连续三周的缓慢漂移则通常指向真实的工艺变化。将检测结果与运行参数(温度、压力、流量)一并归档,是形成有效运维经验的基础。
六、加工、安装与维修:服务链条的落地环节
设备制造完成后,真正决定使用效果的是加工精度、安装质量与后续维修能力。
在加工环节,塔内件的制造公差、分布器开孔的一致性、换热管与管板的连接工艺,都会影响流体力学的实际表现。安装阶段的重点则在于水平度、垂直度、管道对中以及系统冲洗的彻底程度。胺液系统在首次投用前若冲洗不充分,残留的焊渣与锈屑会迅速堵塞过滤器和分布器。
维修方面,胺法装置常见的维护工作包括过滤器滤芯更换、换热器清洗、泵机械密封更换、阀门检修以及胺液净化(如离子交换、电渗析)单元的再生处理。建立备件清单并保持关键零部件的最低库存,能够显著缩短非计划停车时间。
七、选型与运维中的几个实际问题
结合现场经验,以下几点在实际工作中出现频率较高:
- 不要只看标称处理量:设备能力需结合物料性质、环境温度和连续运行工况综合评估;
- 预留裕量要合理:过度放大设计余量会导致实际运行偏离高效区,反而增加能耗;
- 仪表与工艺要同步设计:取样点位置、接液材质和冲洗方案应在设计阶段确定,后期加装往往受限;
- 胺液净化不是可选项:随着运行时间延长,热稳定性盐的积累不可避免,净化单元的处置能力应与系统规模匹配。
八、技术演进的方向
从近几年行业动向看,胺类工艺的改进主要集中在几个方向:低能耗再生工艺与新型吸收剂的开发,以减少蒸汽消耗;装置的模块化与撬装化,缩短现场安装周期;在线分析仪器的普及,使运行调整从经验驱动转向数据驱动;以及围绕设备寿命的预测性维护探索。这些变化对供应商的要求,已经从单纯提供设备转向提供包含工艺计算、设备制造、安装调试与运行支持的整体方案。
结语
胺类化学品的技术体系并不神秘,它的难点分散在原料控制、设备设计、材料选型、仪器配置与运维管理的每一个环节中。任何一个环节的疏忽,都会在长周期运行中以腐蚀、堵塞、能耗上升或产品不合格的形式显现出来。对于使用方而言,理解这条链条的整体逻辑,比单纯比较某一台设备的参数更有价值。胺及科技所涉及的,正是把这些分散环节串联成可稳定运行系统的工程工作——它要求技术判断力,也要求对现场细节的持续关注。